no

Hvordan velge en ADB bremsekammerfabrikk: kvalitet, testing og pris
En innkjøpssjef avskjediget en gang en lavpris ADB-bremsekammerfabrikk fordi prøven mislyktes i en enkel lekkasjetest ved -40 °C. Det eneste funnet reddet flåten fra en sesong med feil i veikanten. Når du kjøper bremsekamre, er det billigste tilbudet ikke den reelle kostnaden. Fabrikkens prosesskontroller, testdybde og materialvalg avgjør om produktet yter i fem år eller fem måneder.
Hva "ADB" betyr i bremsekammerspesifikasjonen
Ved bremsing av nyttekjøretøy refererer "ADB" vanligvis til en fjærbremseaktuator som kombinerer et driftsbremsekammer med en fjærbremseseksjon. Det er standardkomponenten som gir parkering og nødbremsekraft på luftbremsede lastebiler og tilhengere. I noen produktlinjer vises ADB-betegnelsen i spesifikke modeller som piggyback-kamre, hvor fjærbremsen er montert over servicemembranen for å passe til stramme chassisoppsett.
Begrepet knytter seg også til luftskivebremsesystemer, der kammeret må matche den kortere slaglengden og høyere klemkraften til skivekalipere. En pålitelig fabrikk skal kunne produsere både konvensjonelle S-cam og plate-kompatible kamre, og bør tilby klare spesifikasjoner for slaglengde, monteringsporter og membranklassifiseringer.
Kritiske kriterier for kontroll av en ADB bremsekammerfabrikk
Start med fabrikkens kvalitetssystem, og se deretter på testkapasiteten, produksjonsprosessene og evnen til å tilpasse seg tegningene dine.
Sertifisering og kvalitetssystem
IATF 16949-sertifisering er minimumsterskelen for OEM-forsyning. Det viser at fabrikken har dokumenterte prosedyrer for risikostyring, endringskontroll og sporbarhet. Be om å se omfanget av sertifikatet: dekker det nøyaktig den produktfamilien du anskaffer, for eksempel fjærbremsekamre eller piggyback-enheter? Et sertifikat alene er ingen garanti, men fraværet bør være et rødt flagg.
Testing evne
En ekte produksjonspartner opprettholder et internt laboratorium og kjører tester ved ekstreme temperaturer, trykksykluser og levetidsforhold. Ikke godta en generell "testet i henhold til bransjestandarder". Be om det faktiske rapportformatet og kriteriene for bestått-ikke bestått de bruker. Fabrikker med rask behandlingstid på høy- og lavtemperaturtester er mer sannsynlig å fange opp materialfeil før forsendelse.
| Sjekk | Akseptutkikk | Hvorfor det betyr noe |
|---|---|---|
| Lekkasjetest ved ekstreme | Kammeret holder nominelt trykk uten bobler eller trykkfall i minst 10 minutter | En liten lekkasje ved romtemperatur blir en feil ved -40°C |
| Slagbekreftelse | Langslagsmodeller gir minst den publiserte slaglengden, f.eks. 3,0 tommer eller 76 mm | Feil slag forårsaker drag eller utilstrekkelig frigjøring av bremsen |
| Port- og monteringsmoment | M22-, Voss- og M18-porter er rene, gjenget konsekvent og forseglet uten lekkasje | Lekkasjer ved havnen er en vanlig kilde til garantikrav |
| Korrosjonsbeskyttelse | Hus og fjærer viser en jevn e-coat eller sinkfinish uten nakne kanter | Veisalt angriper utsatt stål og forkorter levetiden |
| Diafragma durometer | Gummihardheten holder seg innenfor ±5 Shore A fra spesifikasjonen etter varmealdring | Myke membraner svikter raskt; de harde lekker lettere |
Material- og prosesskontroll
Husporøsitet er en av de vanligste skjulte defektene i bremsekamre. En fabrikk som driver sine egne støpe- og stemplingsbutikker for aluminium kan kontrollere porøsiteten ved kilden. Spør hvordan de bearbeider tetningsflensen og om de bruker en sekundær operasjon for å sikre flathet. Hvis disse prosessene er outsourcet, må fabrikken dokumentere at den inspiserer innkommende støpegods og ferdige dimensjoner.
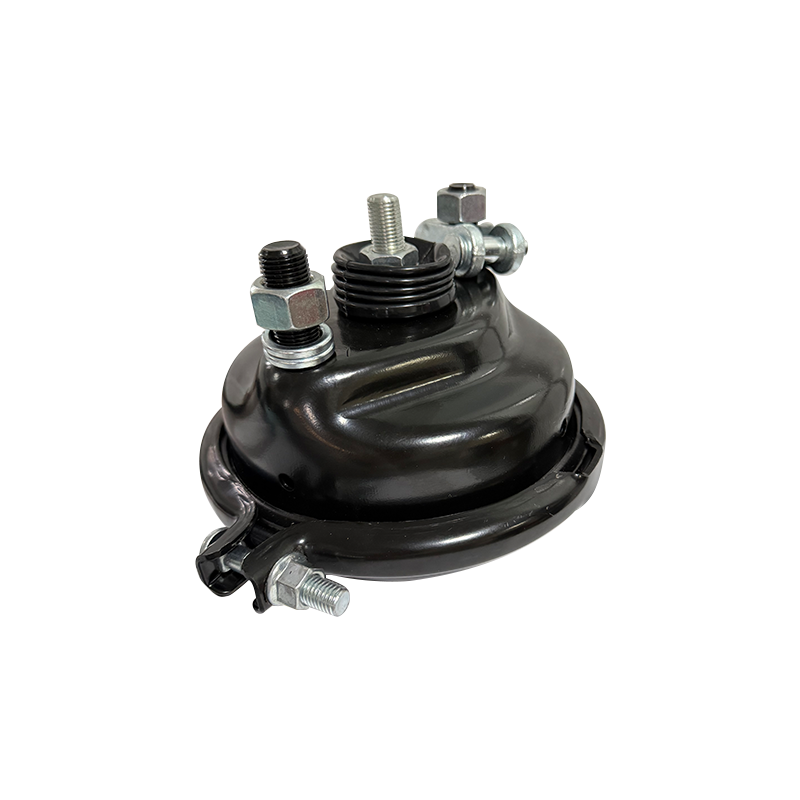
Hvis applikasjonen din bruker det vanlige S-cam-grensesnittet, må kammeret samsvare med den eksisterende braketten og gaffelen. En fabrikk som tilbyr sveisede gaffelkonstruksjoner, som T3030 langslagskammeret, forenkler installasjonen på kjøretøyer med alvorlig service.
 T3030 Bremsekammer med lang slag med sveiset gaffel Dette kammeret passer S-cam-applikasjoner med en sveiset gaffel for forenklet installasjon på kjøretøyer med alvorlige tjenester. Det forseglede huset og designen med lang slag tar opp holdbarhetsproblemer som er fremhevet i den omkringliggende diskusjonen. Se produkt →
Produksjonsdetaljer som gjør eller ødelegger pålitelighet
Forskjellen mellom et slitesterkt ADB-bremsekammer og et som svikter ved 10 000 miles skjuler seg ofte i huset og membranen.
Aluminiumsstøpekvalitet bestemmer porøsitet og overflatefinish. En fabrikk med egne støpe- og stemplingslinjer kan kontrollere porøsiteten og unngå de skjulte kostnadene ved outsourcing. Spør hvordan de håndterer tetningsflater. En riktig maskinert flat flens forhindrer intern lekkasje mellom service- og fjærseksjonen. Tilsvarende må den indre lufttetningen håndtere konstant trykksyklus uten ekstrudering; dette er en viktig kilde til diafragmasvikt i kaldt klima.
En måte å bedømme en fabrikks kompetanse på er ut fra dens vilje til å dele testdata. Bedrifter som kjører høy- og lavtemperaturtester, syklustester og saltspraytester vil vanligvis levere rapporten før prøvetaking. For en nærmere titt på tetningsmekanismene, selskapets teknisk artikkel om tetningsytelse for kraftig bremsekammer forklarer hvordan overflatefinish og gummiblanding samhandler under trykk.
Langslags- og Piggyback-konfigurasjoner for tette installasjoner
Plassbegrensninger er hovedårsaken til at flåter bytter fra et standard driftsbremsekammer til et langslags- eller piggyback-design. Langslagskamre gir ekstra frigjøringsvei for slitte bremser, mens piggyback-enheter plasserer fjærbremsen over servicemembranen for å spare vertikal plass på luftfjæring eller lavrammetilhengere.
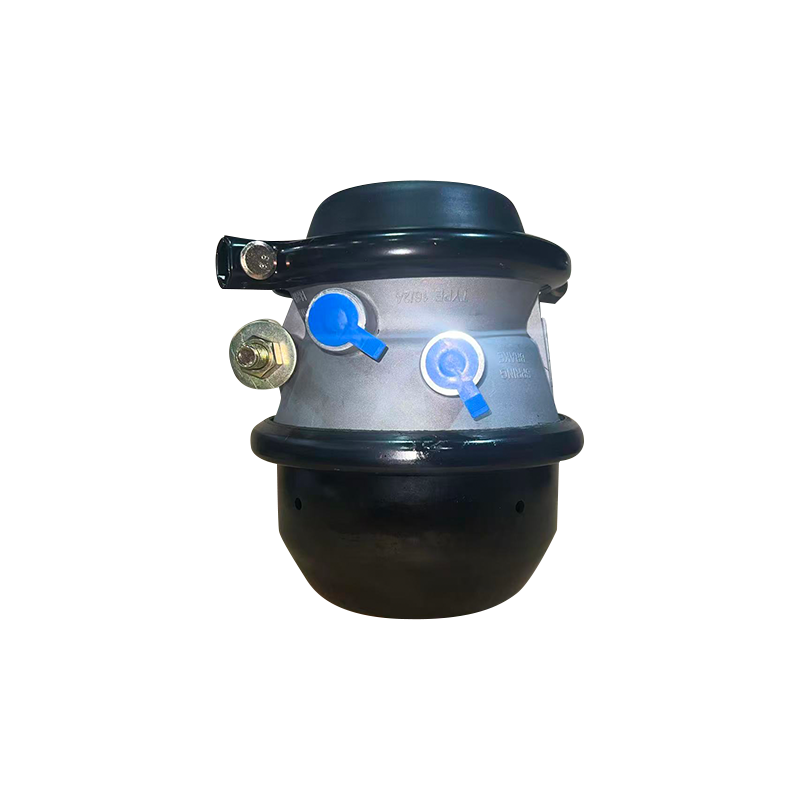
En fabrikk som forstår disse applikasjonene bør tilby en rekke slag- og portalternativer: standard frigjøringsvandring for generell linjeføring, lang slaglengde for off-highway og renovasjonstjenester, og M22- eller Voss-porter for å matche ditt eksisterende luftsystem. ADB1624 piggyback-kammeret er et eksempel på en presisjonskonstruert enhet som passer der tradisjonelle konfigurasjoner ikke kan.
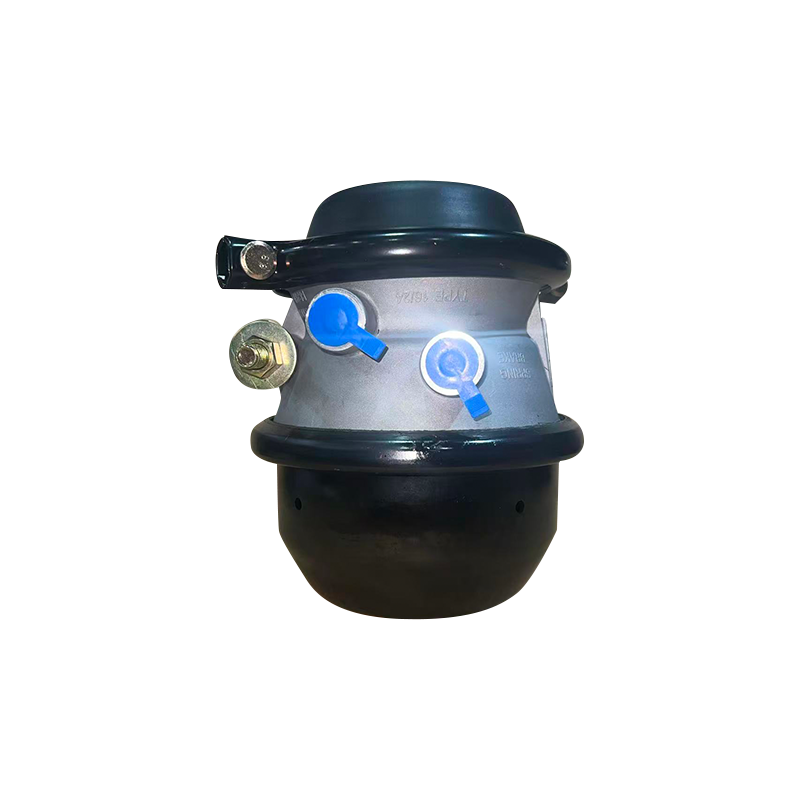 ADB1624 Piggyback presisjonskontrollkammer Dette piggyback-kammeret tilbyr en kompakt løsning for trange steder, som nevnt i den foregående teksten. Den gir presis kontroll, modulært vedlikehold og tilpasningsmuligheter for å matche slag- og portkrav. Se produkt →
Før du velger en konfigurasjon, bekreft kammerets slag og om det bruker en membran- eller stempeldesign. En fabrikk som produserer begge typer under ett tak kan vanligvis svare på dimensjoneringsspørsmål raskere enn en som kun monterer fra kjøpte deler.
Slik validerer du en fabrikk før du forplikter deg
Start med en forespørsel om tilbud som inkluderer dine fulle tekniske data: slag, porttype, fjærbelastning og forventet driftstemperaturområde. Evaluer deretter fabrikkens respons i tre trinn.
- Be om testrapporter fra deres interne laboratorium, ikke bare produktsertifikatet.
- Be om en prøvekjøring på 20–50 enheter før produksjon og test dem på din egen benk eller kjøretøy.
- Gjennomfør en revisjon på stedet eller bruk en tredjepartsinspektør for å verifisere produksjonslinjene og kvalitetsportene.
En fabrikk med eget laboratorium og 100 % sluttkontroll kan vise deg data for hver batch. En fabrikk som er avhengig av innkjøpte komponenter og siste visuelle kontroller kan ikke svare på detaljerte spørsmål om membranaldring, fjærtretthet eller husets porøsitet. Det er forskjellen mellom en leverandør og en produksjonspartner.
Hvis du trenger å forstå hvordan en produsent kontrollerer forsegling og prosesskonsistens på tvers av batcher, kan du lese selskapets egen bakgrunnsside kan avsløre om den driver eget støperi og stemplingsverksted eller bare monterer kjøpte deler.
Å velge en ADB bremsekammerfabrikk handler ikke om å finne den laveste prisen. Det handler om å verifisere at fabrikken kan kontrollere materialer, prosesser og tester som bestemmer feltpålitelighet. Se etter IATF 16949, et ekte laboratorium, 100 % sluttinspeksjon og et produktutvalg som matcher kjøretøyets konfigurasjon. Hvis du gjør det, vil fabrikken du velger være den som sørger for at kjøretøyene dine stopper trygt, sesong etter sesong.
Anbefalte produkter


-
Et kraftig bremsekammer som svikter ved 200 000 miles i stedet for 600 000 miles er sjelden et...
-
Sammendrag av direkte sammenligning A Kraftig bremsekammer gir gener...
-
Rollen til bremsekammer i sikkerhet for nyttekjøretøy I tunge kommersielle transporter fungere...
-
Direkte konklusjon: Å velge riktig kraftig bremsekammer krever eval...
-
En OEM-innkjøpssjef sendte oss en gang et DP-bremsekammer som hadde blitt trukket av en protot...
-
Hva gjør et bremsekammer? Et bremsekammer konverteres komprimert lufttrykk til mek...
- HVORFOR OSS
- Company Profile
- Certifications
- News
- PRODUKTER
- S-Cam Type bremsekammer
- Skivebremsekammer
- Kilebremsekammer
- Piggyback bremsekammer
- Bremsekammer reparasjonssett
- PRODUKSJON
- Customer Service
- Factory Tour
-
-
No.90 Zhancheng Avenue, Zhuji City, Zhejiang-provinsen, Kina

-
rongzhan@zjrongzhan.com / judith@zjrongzhan.com

-
+86-15258814607

-
- KONTAKT